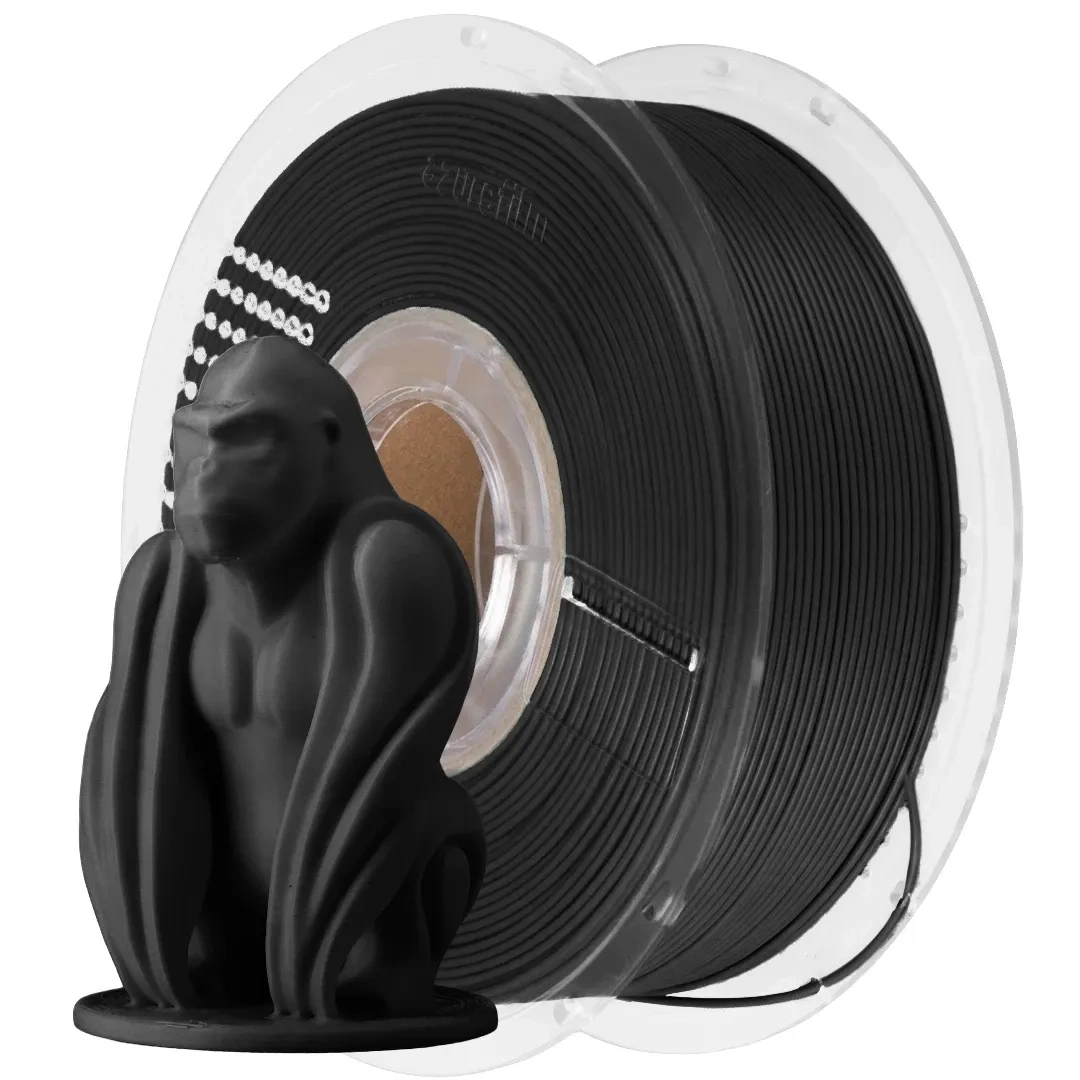
Filament Azurefilm PLA Strongman Black 1Kg
Ca și consumator din UE, ai dreptul prin lege la garanția de conformitate de minimum 2 ani pentru produsele cumpărate.
Te-ar putea interesa și
-
Filament AzureFilm PLA Plus Black 1kg91,79 RON 137,00 RON
-
 Filament Profesional Lab PLA+ Black 1kg54,40 RON
-
Filament Profesional Lab PLA+ White 1kg54,40 RON
-
Filament Smart Print PLA+ Black 1kg54,40 RON
-
Filament Smart Print PLA+ White 1kg54,40 RON
-
Filament Profesional Lab PLA+ Red 1kg54,40 RON
-
Filament Profesional Lab PLA+ Green 1kg54,40 RON
-
Filament Profesional Lab PLA+ Blue 1kg54,40 RON
-
Filament Profesional Lab PLA+ Purple 1kg54,40 RON
-
Filament Profesional Lab PLA+ Gray 1kg54,40 RON
-
Filament Smart Print PLA+ Purple 1kg54,40 RON
-
Filament Profesional Lab PLA+ Silver 1kg54,40 RON
-
Filament Smart Print PLA Meta Black 1kg49,40 RON
-
Filament Smart Print PLA Meta Yellow 1kg49,40 RON
-
Filament Smart Print PLA Meta White 1kg49,40 RON
-
Filament Smart Print PLA+ Sand Gold 1kg54,40 RON
Descriere
AzureFilm PLA Strongman (HI-PLA, adică PLA cu impact ridicat) este un filament produs în Slovenia, pentru piese care trebuie să reziste la șocuri. Păstrează printarea ușoară a PLA-ului, fără deformare și fără miros neplăcut, și are o rezistență la șocuri apropiată de ABS, după producător. Se potrivește pentru piese mecanice, componente pentru drone și RC, prototipuri funcționale și obiecte rezistente pentru interior.
Pe scurt
💡 Bun de știut
- Fișa tehnică AzureFilm recomandă duza la 220 °C și patul la 50 °C. Valorile sunt orientative, așa că verificați-le pe imprimanta dumneavoastră.
- Se printează ca un PLA obișnuit, fără deformare (warping) și fără miros neplăcut. Producătorul nu recomandă imprimanta închisă.
- Pentru piese care trebuie să fie rezistente, producătorul recomandă cel mult 150 mm/s. Viteza de 1000 mm/s este plafonul testat de AzureFilm, iar debitul maxim de 74 mm³/s a fost măsurat pe o imprimantă FLSun T1 Pro.
- Este gândit mai ales pentru interior. După producător, rezistă până la aproximativ 60 °C și nu este rezistent la apă și la substanțe chimice. Pentru piese ținute mult timp afară, AzureFilm recomandă PETG sau ASA.
- Uscați filamentul la 45 °C, timp de 4 ore, apoi păstrați-l sigilat.
Caracteristici
- Rezistent la impact: PLA cu impact ridicat (HI-PLA), cu rezistență la șocuri apropiată de ABS, după producător. Rezistența la impact Charpy este de 21,8 kJ/m².
- Alungire mare: alungire la rupere de 8,9% la tracțiune, iar la testul de încovoiere epruvetele nu s-au rupt.
- Ușor de printat: se printează ca un PLA, fără deformare și fără miros neplăcut.
- Rezistență mecanică: rezistență la tracțiune de 41,2 MPa și la încovoiere de 52,3 MPa.
- Printare rapidă: până la 150 mm/s la piesele care trebuie să fie rezistente, testat până la 1000 mm/s.
- Ambalaj protejat de umiditate: filamentul vine într-un ambalaj care îl ferește de umezeală până la deschidere.
Setări de imprimare
| Diametru filament | 1,75 mm ± 0,02 mm |
|---|---|
| Temperatură extruder | 220 °C |
| Temperatură pat de imprimare | 50 °C |
| Temperatură în incintă | 35 °C |
| Imprimantă închisă | nerecomandată |
| Viteză recomandată | ≤150 mm/s |
| Viteză maximă testată | ≤1000 mm/s |
| Debit maxim testat | 74 mm³/s |
| Distanță de retragere | 0,8 mm |
| Compatibilitate multi-material | compatibil |
Vă rugăm să rețineți că aceste setări sunt cele recomandate și pot diferi în funcție de imprimanta dumneavoastră.
Valorile sunt cele din fișa tehnică AzureFilm PLA Strongman (rev. 06.26) și sunt orientative.
Proprietăți fizice
| Modul de elasticitate la tracțiune | 2,9 GPa |
|---|---|
| Rezistență la tracțiune | 41,2 MPa |
| Alungire la rupere (tracțiune) | 8,9% |
| Alungire la rezistența maximă (tracțiune) | 3,3% |
| Modul la încovoiere | 2,2 GPa |
| Rezistență la încovoiere | 52,3 MPa |
| Alungire la rezistența maximă (încovoiere) | 3,6% |
| Rupere la încovoiere | nu se rupe |
| Rezistență la impact Charpy, fără crestătură (23 °C) | 21,8 kJ/m² |
| Temperatură de deformare (HDT) | 55 °C |
| Temperatură de înmuiere Vicat | 63 °C |
| Temperatură de tranziție vitroasă | 60 °C |
Epruvete printate pe o imprimantă AzureFilm: duză de 0,4 mm la 210 °C, pat la 55 °C, 50 mm/s, umplere 20%, 2 pereți și strat de 0,3 mm. Valori tipice din fișa tehnică a producătorului, date ca referință.
Uscarea filamentului
| Temperatură de uscare | 45 °C |
|---|---|
| Durată | 4 ore |
Producătorul recomandă uscarea înainte de printare și păstrarea filamentului sigilat. Filamentul care a absorbit umiditate poate face bule, fire (stringing) și suprafețe aspre. Cel mai sigur e un uscător de filament.
Sfaturi RepRapMania
- Pereții: pentru piese rezistente, măriți întâi numărul de pereți, înainte să creșteți umplerea.
- Răcirea: nu răciți prea tare piesele care trebuie să fie rezistente. O răcire mai blândă decât la piesele decorative din PLA ajută la lipirea straturilor.
- Primele straturi: începeți primele straturi la aproximativ 60 mm/s, pentru o aderență sigură.
- Fără incintă încălzită: evitați căldura suplimentară în incintă dacă apar înfundări din cauza căldurii (heat creep).
- Uscarea: uscați filamentul la 45 °C, timp de 4 ore, apoi păstrați-l sigilat.
- Viteza: pentru piese care trebuie să fie rezistente, rămâneți la cel mult 150 mm/s. Viteza maximă din fișă este plafonul testat de producător.
- Depozitarea: păstrați rola într-un recipient închis etanș, cu silicagel.
Pentru ce se potrivește PLA Strongman
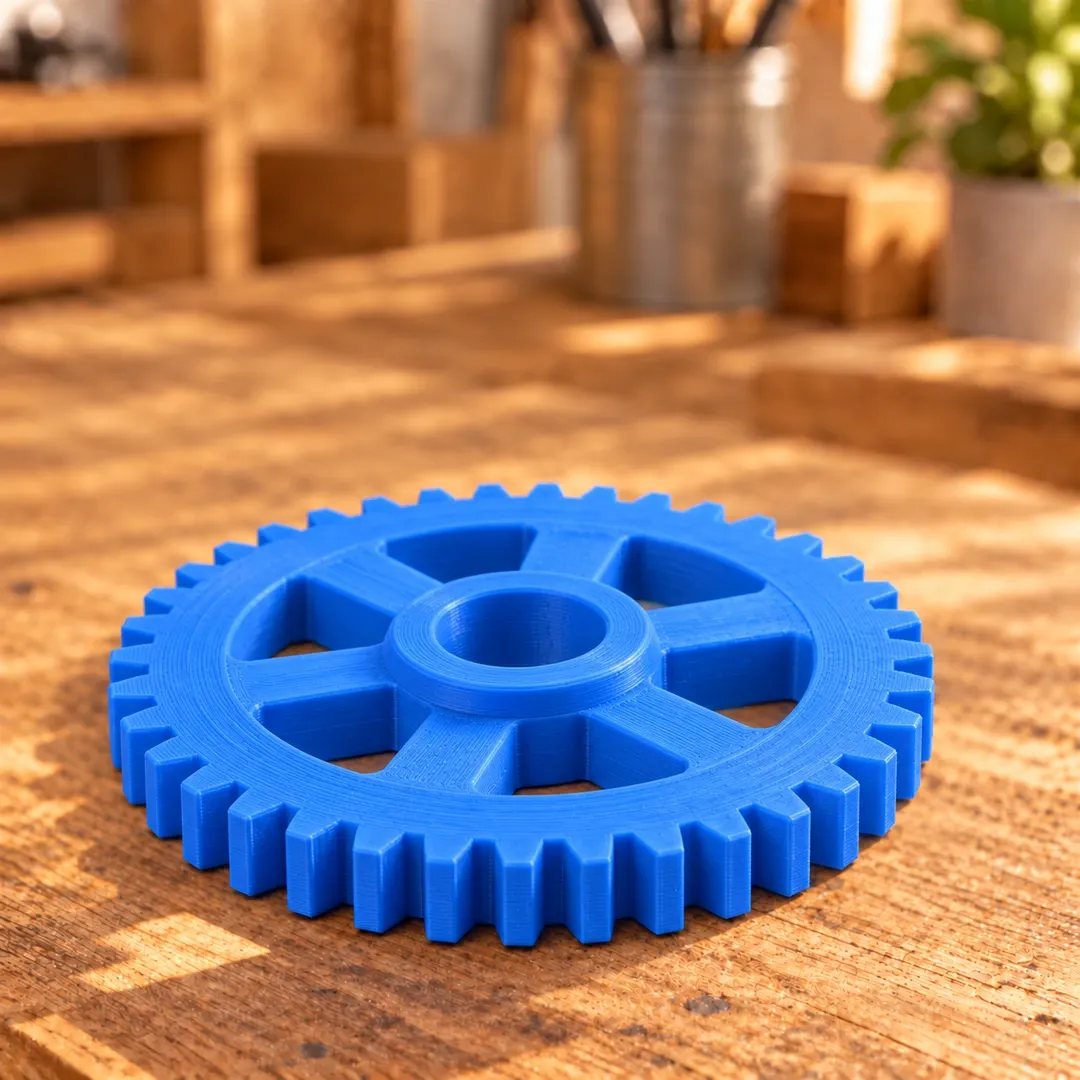
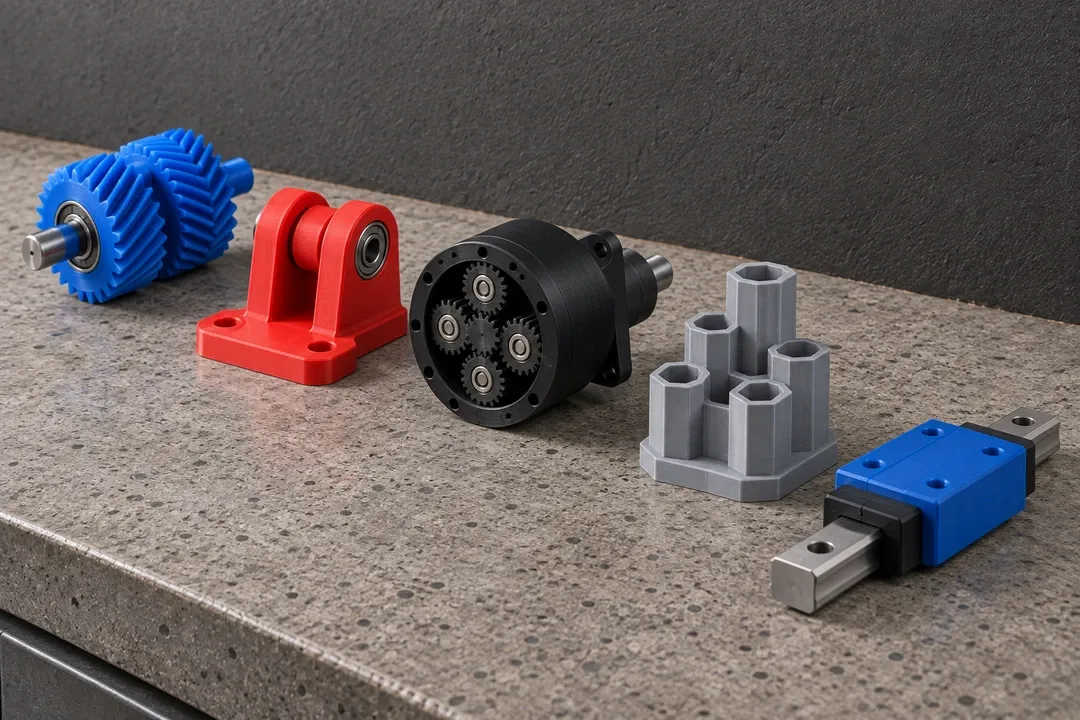
Piese mecanice
Roți dințate, suporturi, console și conectori mai rezistenți decât cei din PLA obișnuit
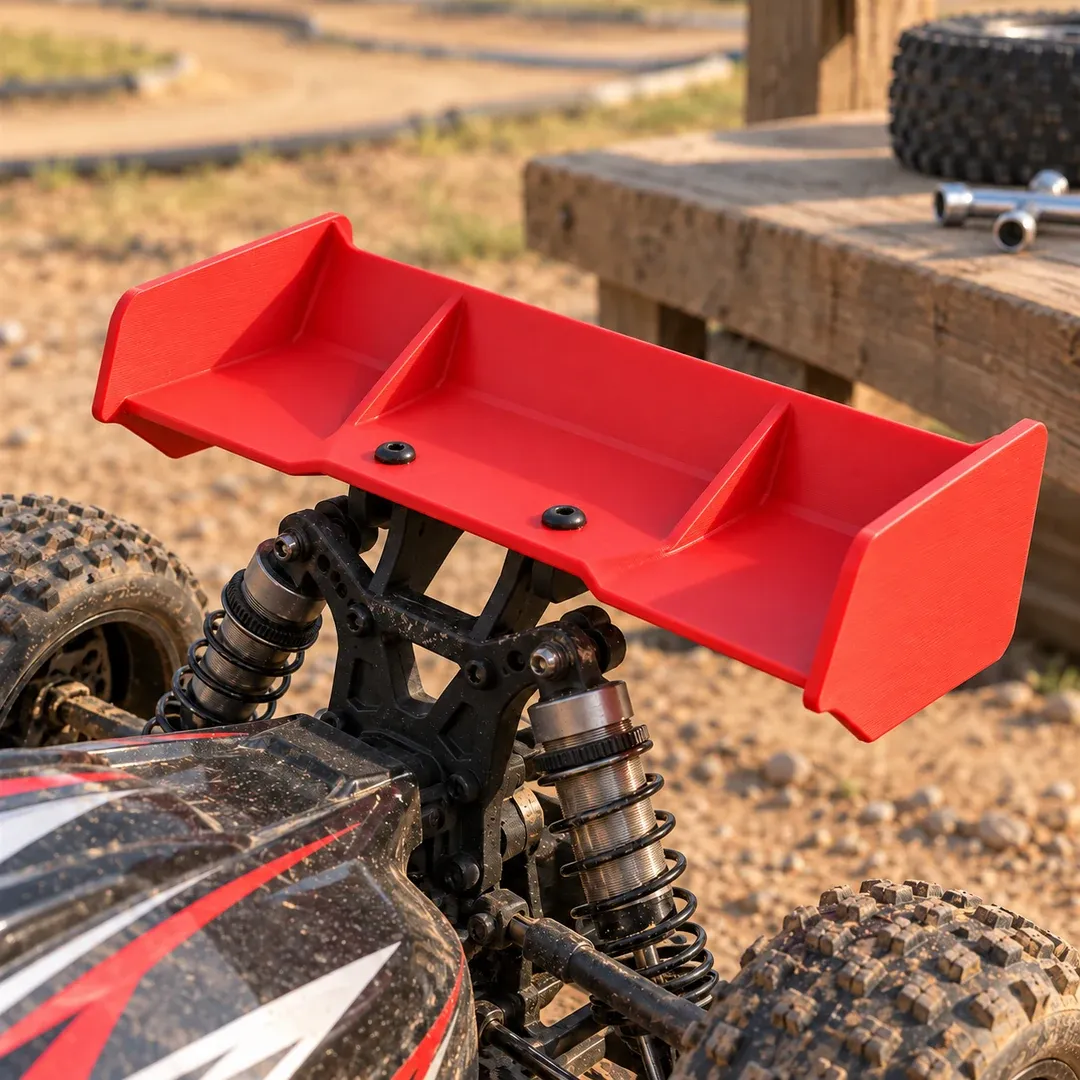
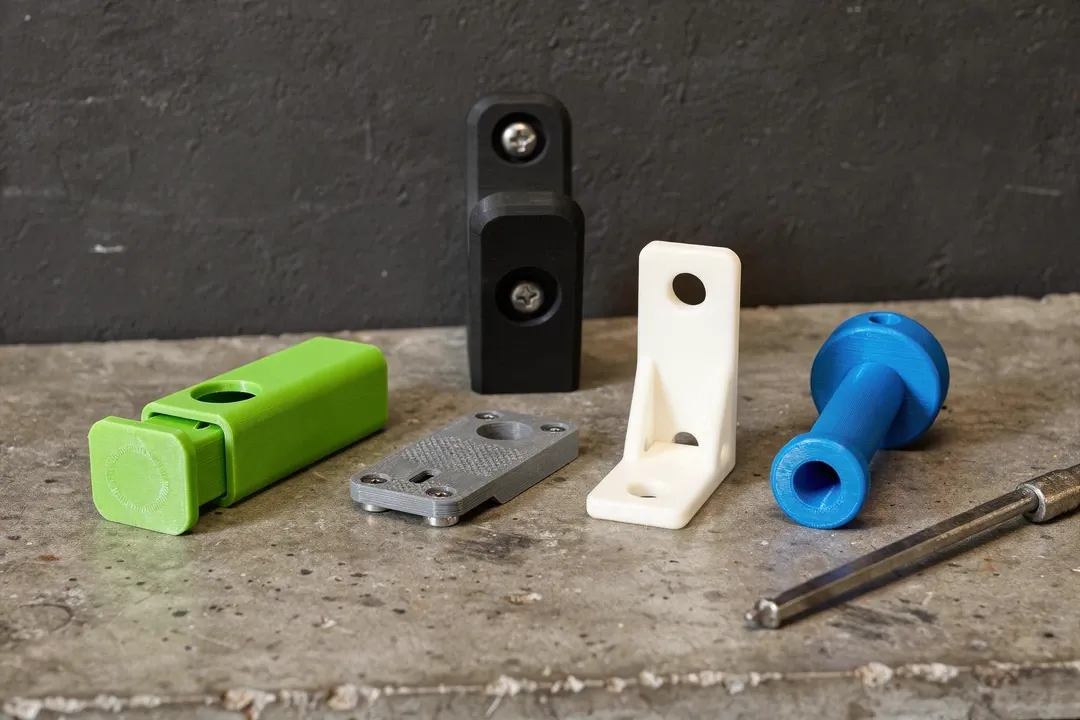
Componente pentru drone și RC
Piese rezistente pentru drone, accesorii RC și componente ușoare pentru hobby
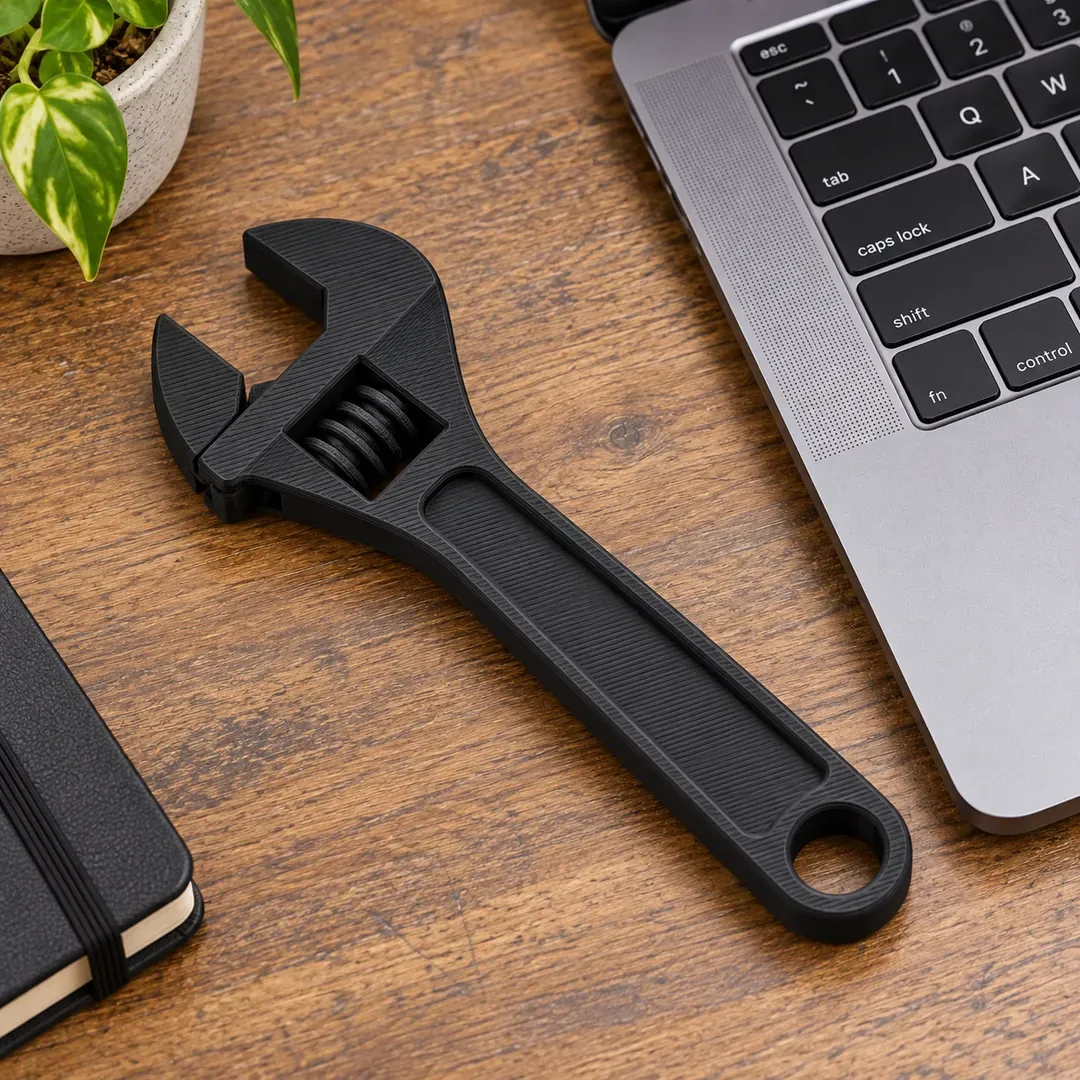
Prototipuri funcționale
Piese de probă, mostre și prototipuri mecanice care trebuie să funcționeze
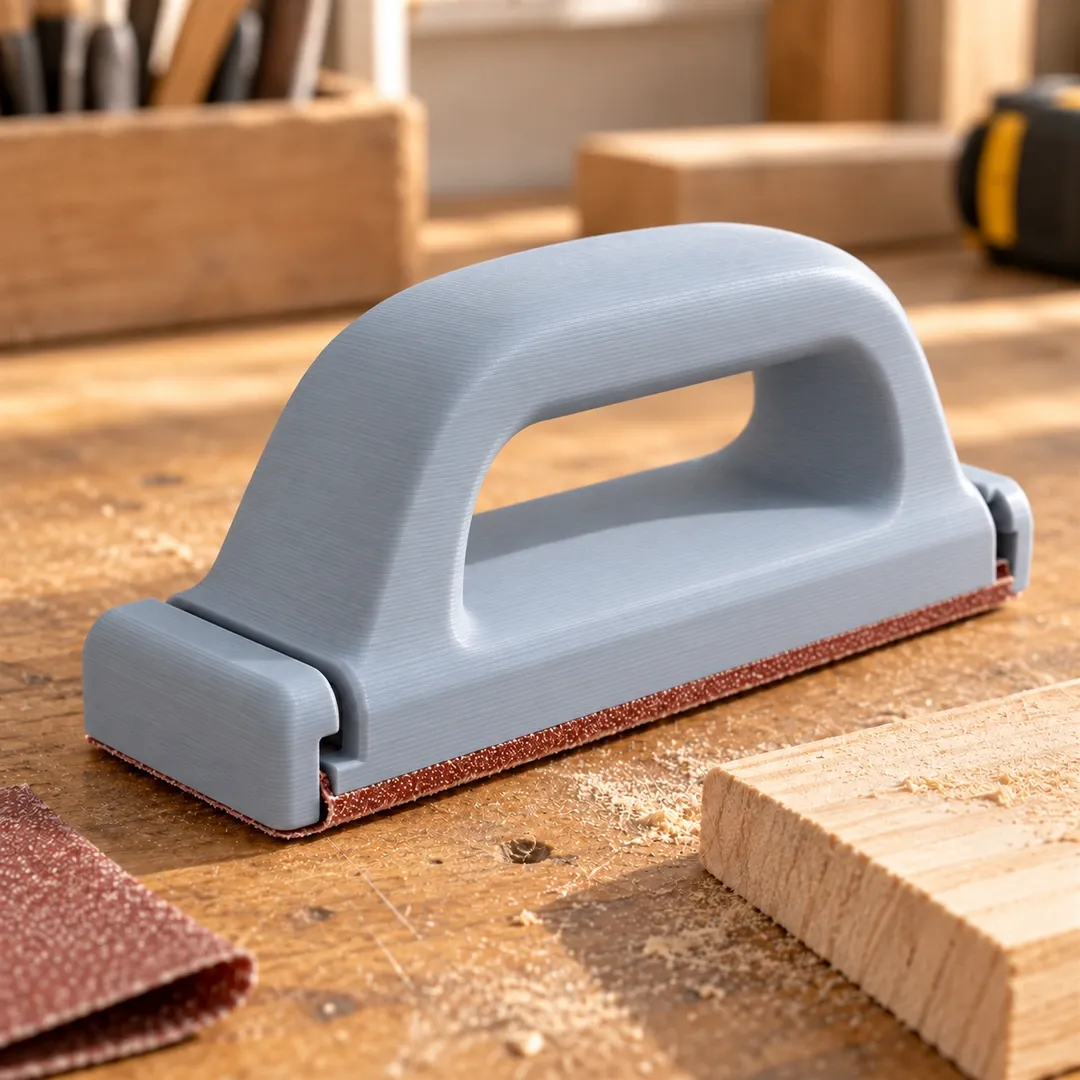
Printuri rezistente de zi cu zi
Unelte, organizatoare, piese de schimb și obiecte de atelier pentru interior
Întrebări frecvente
Este mai rezistent decât PLA-ul obișnuit?
Da. După producător, este mai rezistent și rezistă mai bine la șocuri decât PLA-ul standard, dar se printează la fel de ușor.
Este ușor de printat?
Da. Se printează ca un PLA obișnuit, fără deformare, așa că nu aveți nevoie de setări dificile sau de o imprimantă închisă.
Se poate folosi afară?
Producătorul îl recomandă mai ales pentru interior, pentru că nu este rezistent la apă și la substanțe chimice. Pentru piese ținute mult timp afară, PETG sau ASA sunt alegeri mai bune.
Cât de bine rezistă la căldură?
Până la aproximativ 60 °C, după producător (HDT 55 °C, Vicat 63 °C). Nu îl folosiți pentru piese expuse la căldură mare, în mașină sau în soare puternic.
Trebuie uscat filamentul înainte de printare?
Producătorul recomandă uscarea la 45 °C, timp de 4 ore, și păstrarea sigilată.
Datele tehnice sunt preluate din fișa tehnică AzureFilm PLA Strongman (rev. 06.26). Sfaturile de printare și imaginile cu aplicații sunt preluate de la AzureFilm.
Cumpărate frecvent împreună
-
Adeziv Lichid Bambu Lab pentru suprafata de printare 60ml67,94 RON 79,00 RON
-
PrintaStick 50ml55,00 RON
-
Filament Profesional Lab PETG Red 1kg49,40 RON
-
Filament eSun PLA Basic White 1kg54,90 RON
-
REFILL Azurefilm PLA Black 1kg54,87 RON 81,90 RON
-
Filament eSun PLA Basic Cold White 1kg54,90 RON
-
Filament Smart Print TPU Black 1kg66,40 RON
-
Filament ELEGOO RAPID PETG Black 1kg74,90 RON
-
REFILL Azurefilm PLA White 1Kg54,87 RON 81,90 RON
-
Filament Smart Print PLA Marble 1kg59,40 RON
-
Filament eSun PLA Basic Blue 1kg54,90 RON
-
Filament eSun PLA Basic Silver 1kg54,90 RON
-
Filament Elegoo PLA Black 1kg59,90 RON
-
Mintion Nutopress Pro Heat Insert Press kit288,90 RON
Ce spun clientii
Top vânzări din aceeași categorie
-
Filament Smart Print PLA+ Black 1kg54,40 RON
-
Filament Profesional Lab PLA+ Black 1kg54,40 RON
-
Filament Smart Print PLA+ White 1kg54,40 RON
-
Filament Profesional Lab PLA+ White 1kg54,40 RON
-
Filament Smart Print PLA+ Purple 1kg54,40 RON
-
Filament Profesional Lab PLA+ Purple 1kg54,40 RON
-
Filament Profesional Lab PLA+ Green 1kg54,40 RON
-
Filament Profesional Lab PLA+ Gray 1kg54,40 RON
-
Filament Smart Print PLA+ Green 1kg54,40 RON
-
Filament Profesional Lab PLA+ Red 1kg54,40 RON
-
Filament Profesional Lab PLA+ Blue 1kg54,40 RON
-
Filament Profesional Lab PLA+ Silver 1kg54,40 RON
-
Filament Smart Print PLA Meta Yellow 1kg49,40 RON
-
Filament Smart Print PLA Meta Black 1kg49,40 RON
-
Filament Smart Print PLA+ Sand Gold 1kg54,40 RON
-
Filament Smart Print PLA Meta White 1kg49,40 RON
-
Filament Smart Print PLA+ Silver 1kg54,40 RON