
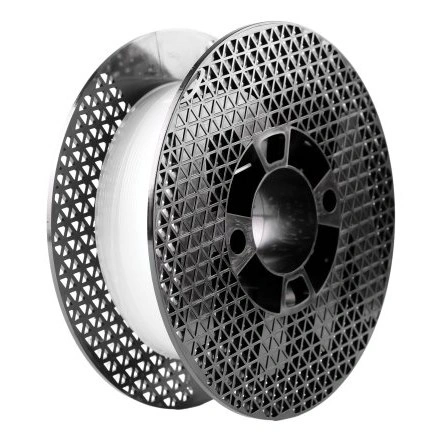
Filament PM PLA-LW Natur 0.5kg
Ca și consumator din UE, ai dreptul prin lege la garanția de conformitate de minimum 2 ani pentru produsele cumpărate.
Descriere
Filament PM PLA-LW (Light Weight) este un PLA care spumează activ la printare, produs în Cehia de Filament PM. Când se încălzește în duză, materialul se dilată, iar piesa printată devine mult mai ușoară. Gradul de spumare se reglează din temperatura duzei și din debit. PLA-LW este potrivit pentru modele RC, drone, machete, cosplay și alte piese la care greutatea contează mai mult decât rezistența.
Pe scurt
💡 Bun de știut
- Piesele spumate sunt mult mai puțin rezistente și rigide decât cele pline, mai ales între straturi. Pentru prinderi care preiau sarcină, filete și locașuri de șuruburi folosiți material plin sau ranforsați-le.
- PLA-LW aderă foarte puternic la PEI. Aplicați întotdeauna pe pat un strat subțire de adeziv spray sau lipici, care ajută și la desprinderea pieselor, și desprindeți piesa doar după ce placa s-a răcit complet.
- Face fire mai groase decât un PLA obișnuit, pentru că spumează și materialul care curge din duză. Firele sunt casante și se îndepărtează ușor cu un cutter și o șlefuire ușoară.
- Debitul corect nu se poate calcula dinainte. Trebuie găsit printr-o probă de calibrare pe imprimanta dumneavoastră.
Caracteristici
- Piese mult mai ușoare: în testul producătorului, o bărcuță 3DBenchy a cântărit 4,30 g cu profilul Filament PM, față de 10,80 g fără spumare, adică cu aproximativ 60% mai puțin.
- Mai multe piese dintr-o rolă: după calculul producătorului, cu setările recomandate un kilogram de PLA-LW ajunge pentru tot atâtea piese câte ar necesita aproximativ 2,5 kg de PLA obișnuit.
- Densitate reglabilă: o temperatură mai mare și un debit mai mic dau o piesă mai ușoară.
- Suprafață mată: structura fină de spumă ascunde liniile straturilor, iar suprafața preia bine grundul și vopseaua.
- Ușor de printat: nu se deformează pe pat și permite printarea de piese mari.
Setări de imprimare
| Diametru filament | 1,75 mm |
|---|---|
| Diametru duză | 0,4 mm sau mai mare |
| Temperatură extruder | 240–260 °C (profil: 240 °C, inclusiv la primul strat) |
| Temperatură pat de imprimare | 60 °C |
| Debit (multiplicator de extrudare) | 0,30–0,70 (0,40 la 240 °C și 50 mm/s) |
| Densitate setată în slicer | 1,20 g/cm³ |
| Înălțime strat / lățime extrudare | 0,20 mm / 0,50 mm (lățimea se introduce manual) |
| Generator de perimetre | Classic (nu Arachne) |
| Viteză de imprimare | 50 mm/s pentru toate mișcările de printare, fără încetinire pe surplombe |
| Răcire | 85–100% |
| Retragere | 2 mm la 40 mm/s, revenire la 25 mm/s |
| Deplasare minimă pentru retragere / Z-hop | 0,5 mm / 0,4–0,6 mm, cu ștergerea duzei activată |
| Suprafață de imprimare | PEI, cu adeziv spray sau lipici pentru pat (Magigoo Original sau 3DLAC) |
| Uscare | 50–55 °C, 6–8 ore |
Vă rugăm să rețineți că aceste setări sunt cele recomandate și pot diferi în funcție de imprimanta dumneavoastră.
Setările au fost determinate de producător pe o imprimantă Prusa CORE One, cu duză de 0,4 mm. Profilurile gata făcute pentru Prusa CORE One și Bambu Lab P1S se pot descărca de pe site-ul Filament PM.
Cum funcționează spumarea
Materialul începe să spumeze între 220 și 230 °C și spumează tot mai mult pe măsură ce crește temperatura. Producătorul a printat cilindri cu lățimea de extrudare setată la 0,50 mm și debit 1,00, modificând doar temperatura duzei:
| Temperatură | Perete măsurat | Dilatare | Evaluare |
|---|---|---|---|
| 200 °C | 0,48 mm | 1,0× | nu spumează |
| 210 °C | 0,48 mm | 1,0× | nu spumează |
| 220 °C | 0,51 mm | 1,0× | nu spumează |
| 230 °C | 0,63 mm | 1,3× | începe să spumeze |
| 240 °C | 0,85 mm | 1,7× | interval recomandat, punctul de lucru al profilului |
| 250 °C | 1,00 mm | 2,0× | interval recomandat |
| 260 °C | 1,15 mm | 2,3× | limita superioară recomandată |
| 270 °C | 1,36 mm | 2,7× | nerecomandat |
La 270 °C materialul curge mai mult din duză și suprafața se strică, de aceea producătorul nu recomandă această temperatură. Spumarea depinde și de viteză: la viteze mai mici peretele iese mai gros, de aceea profilul păstrează o viteză constantă de 50 mm/s.
Calibrarea debitului
Tabelul de mai sus arată spumarea la debit maxim. Cu debit redus materialul spumează și mai mult, așa că valoarea corectă se găsește doar prin printare:
- Setați temperatura, viteza, înălțimea stratului și lățimea de extrudare cu care veți printa.
- Printați un cilindru de Ø50 mm în mod spirală (vază), cu un debit între 0,30 și 0,70. La 240 °C, porniți de la 0,40.
- Măsurați grosimea peretelui în patru puncte și faceți media.
- Dacă peretele este mai gros decât lățimea setată, reduceți debitul cu 0,05; dacă este mai subțire, creșteți-l. Repetați proba.
Pe spumă, diferențele de până la 0,1 mm nu se pot măsura sigur cu șublerul.
Dimensiunile rolei
| Rolă Filament PM | Valoare |
|---|---|
| Diametru rolă | 200 mm |
| Diametru gaură centrală | 52 mm |
| Lățime totală | 69 mm |
| Lățime interioară | 62 mm |
| Diametru miez | 96 mm |
Sfaturi RepRapMania
- Uscați filamentul: materialele spumante sunt sensibile la umiditate. Un filament umed spumează neuniform și face mult mai multe fire. Uscați rola la 50–55 °C timp de 6–8 ore și păstrați-o uscată, cu silicagel.
- Nu măriți retragerea: o retragere prea lungă poate trage materialul spumat în zona rece a hotend-ului și poate înfunda duza. Păstrați 2 mm.
- Alegeți modele cu puține deplasări: firele apar mai ales la deplasările fără printare. Cu cât modelul are mai puține, cu atât piesa iese mai curată.
- Nu încetiniți pentru detalii fine: la viteză constantă, vârfurile subțiri se răcesc mai greu, dar încetinirea ar schimba spumarea. Dacă printați mai multe piese odată, straturile au mai mult timp să se răcească, însă apar mai multe deplasări și mai multe fire.
- Finisare: firele se îndepărtează cu un cutter și o șlefuire ușoară, iar suprafața mată preia bine grundul și vopseaua.
Întrebări frecvente
Cât de ușoare ies piesele?
În testul producătorului, o bărcuță 3DBenchy (strat de 0,20 mm, umplere 15%) a cântărit 10,80 g fără spumare, la 210 °C, și 4,30 g cu profilul Filament PM, la 240 °C și debit 0,40. Asta înseamnă cu aproximativ 60% mai puțin.
La ce temperatură printez primul strat?
Nota de aplicație a producătorului recomandă 240 °C și pentru primul strat. La un debit de 0,40, și primul strat trebuie să spumeze, altfel nu are destul material și nu se lipește de pat.
Este la fel de rezistent ca un PLA obișnuit?
Nu. Materialul spumat este mult mai puțin rezistent și rigid decât o piesă plină, iar rezistența scade mai repede decât greutatea. Punctul cel mai slab este legătura dintre straturi. Folosiți PLA-LW acolo unde contează greutatea, nu rezistența.
De ce face mai multe fire decât un PLA obișnuit?
Gazul din material se dilată și în timpul deplasărilor, așa că din duză curge material care spumează. Uscați filamentul, nu măriți retragerea și alegeți modele cu puține deplasări. Firele sunt casante și se îndepărtează ușor.
De ce trebuie adeziv pe pat?
PLA-LW aderă la PEI mult mai puternic decât un PLA obișnuit, mai ales pe suprafață texturată. Fără adeziv puteți deteriora atât placa, cât și piesa, care e moale și se rupe când o desprindeți. Aplicați un strat subțire de adeziv spray sau lipici pentru pat, de exemplu 3DLAC sau Magigoo Original, care ajută și la desprinderea piesei. Desprindeți piesa după ce placa s-a răcit complet.
Rezistă la căldură?
Producătorul indică o rezistență scăzută la temperatură, ca la PLA. Nu folosiți piesele în locuri calde.
Datele sunt preluate din nota de aplicație Filament PM pentru PLA-LW (septembrie 2026) și de pe pagina oficială a produsului. Rezultatele au fost obținute de producător pe o anumită imprimantă, cu anumite setări. Verificați întotdeauna setările pe imprimanta dumneavoastră.