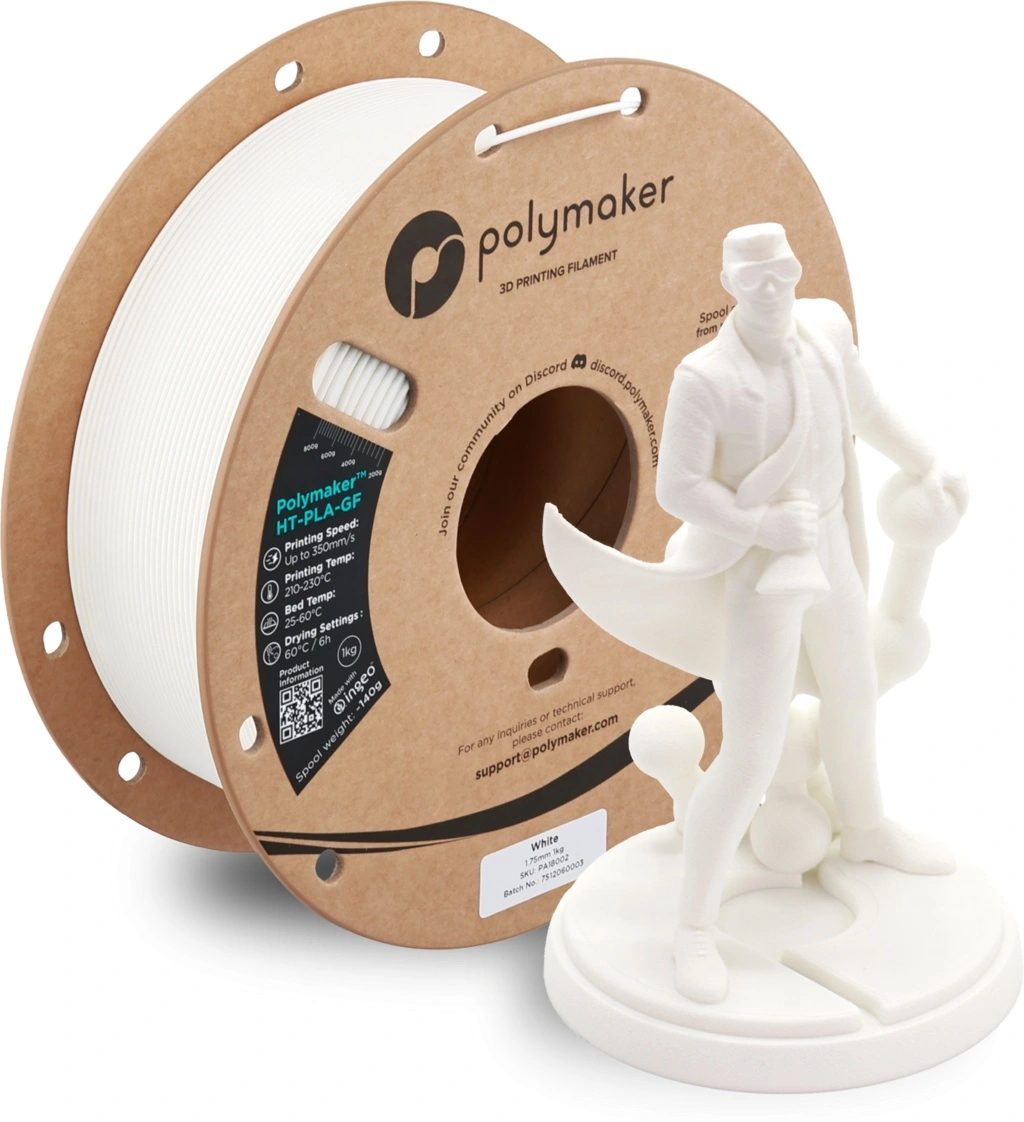
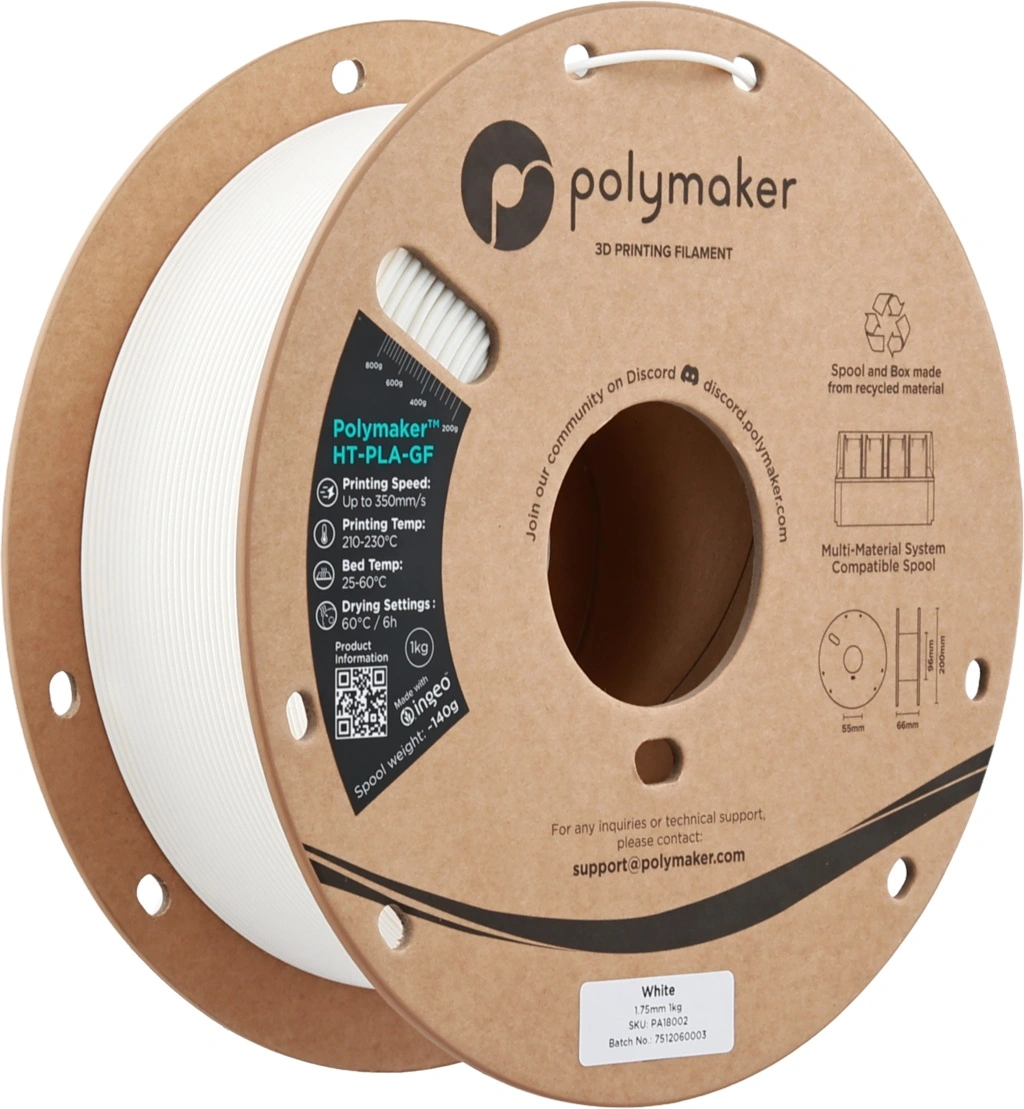
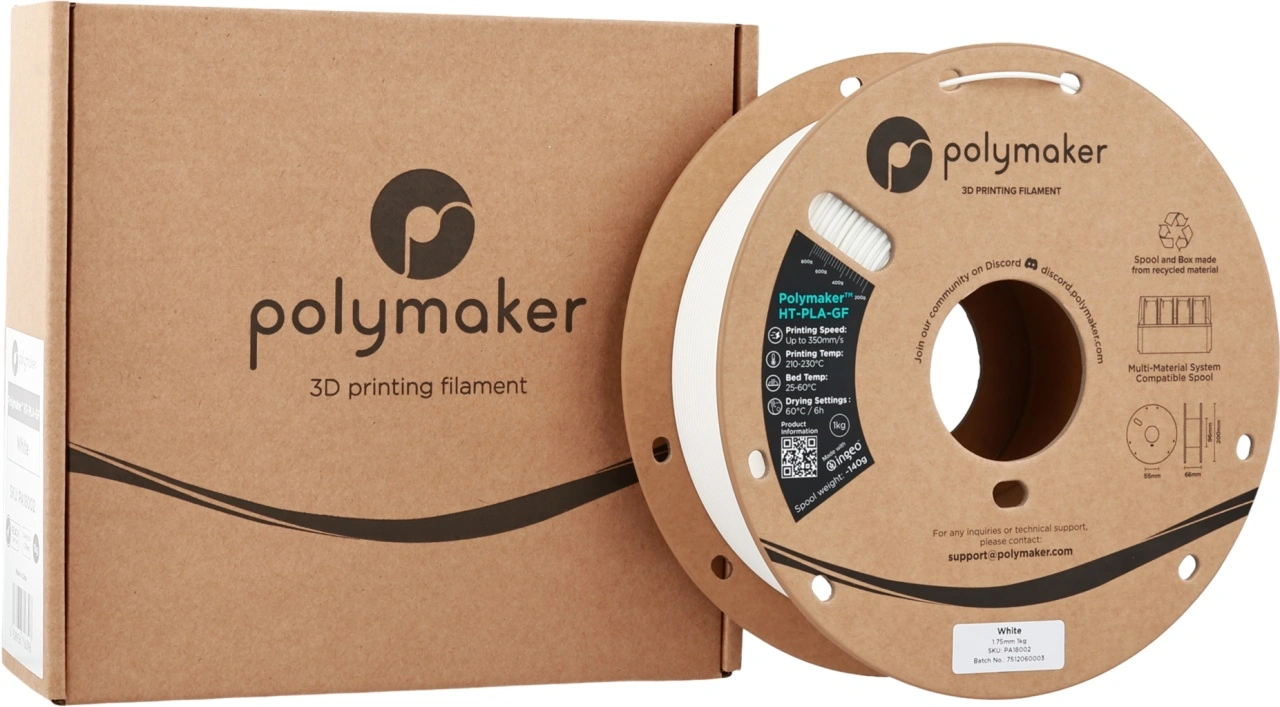
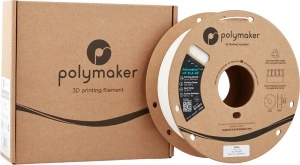
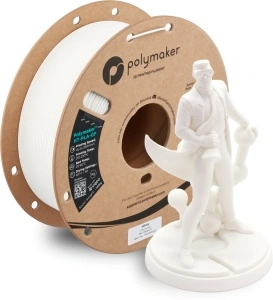
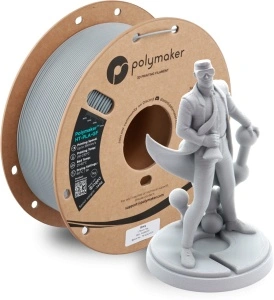
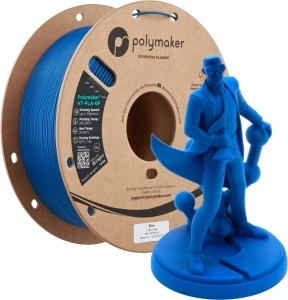
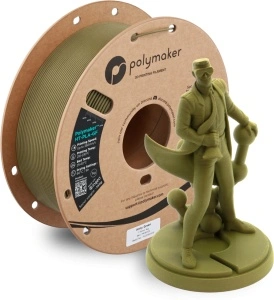
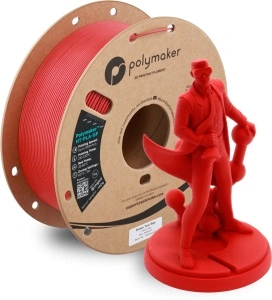
Filament Polymaker HT-PLA-GF White 1kg
Ca și consumator din UE, ai dreptul prin lege la garanția de conformitate de minimum 2 ani pentru produsele cumpărate.
Te-ar putea interesa și
-
 Filament eSun PLA Basic Black 1kg54,90 RON
-
Filament eSun PLA Basic White 1kg54,90 RON
-
REFILL Azurefilm PLA Black 1kg54,87 RON 81,90 RON
-
Filament eSun PLA Basic Cold White 1kg54,90 RON
-
REFILL Azurefilm PLA White 1Kg54,87 RON 81,90 RON
-
Filament Smart Print PLA Marble 1kg59,40 RON
-
Filament eSun PLA Basic Blue 1kg54,90 RON
-
Filament eSun PLA Basic Silver 1kg54,90 RON
-
Filament Elegoo PLA Black 1kg59,90 RON
-
Filament Profesional Lab PLA Orange 1kg49,40 RON
-
Filament Profesional Lab PLA Marble 1kg59,40 RON
-
Filament Elegoo PLA White 1kg59,90 RON
-
Filament Elegoo PLA Grey 1kg59,90 RON
-
Filament Profesional Lab PLA Claret 1kg49,40 RON
-
REFILL Azurefilm PLA Foggy White 1kg54,87 RON 81,90 RON
-
Filament Smart Print PLA Maple Wood 1kg54,90 RON
-
Filament Bambu Lab Refill PLA Matte Charcoal 1kg76,45 RON 88,90 RON
Descriere
Polymaker HT-PLA-GF este un PLA armat cu 12% fibră de sticlă, care după tratament termic (annealing) rezistă mult mai bine la căldură, păstrând ușurința de printare a PLA-ului. Fibra de sticlă îi dă rigiditate mare, iar după tratament termic temperatura de deformare sub sarcină (HDT, 0,45 MPa) crește de la 75,5 °C la 114,7 °C. Se potrivește pentru piese funcționale care trebuie să reziste la căldură și la solicitări mecanice.
Pe scurt
💡 Bun de știut
- Fibra de sticlă uzează rapid duzele din alamă: folosiți o duză călită (oțel călit sau rubin).
- Rezistența la căldură sub sarcină se obține după tratamentul termic: 80–100 °C (recomandat 100 °C), 20–30 minute pentru piese subțiri. La piese subțiri, o temperatură mai mică reduce deformarea.
- Aderența dintre straturi este relativ mică: Polymaker nu îl recomandă pentru piese cu un singur perete. Se poate printa și cu duză de 0,2 mm.
Material abraziv
Acest material este deosebit de abraziv printre filamentele pentru imprimarea 3D. Utilizatorii pot constata că duzele standard din alamă sunt deteriorate foarte repede în comparație cu uzura standard. Atunci când este uzat, diametrul duzei se va lărgi în mod inconsecvent, iar imprimanta va avea probleme de extrudare.
Vă recomandăm să folosiți duză din oțel călit (hardened steel).
Caracteristici
- Rezistență la căldură după tratament termic: HDT 114,7 °C la 0,45 MPa și Vicat 148,3 °C.
- Rigid: modul de elasticitate de 4207 MPa (XY), după tratament termic.
- Se printează ca un PLA: fără incintă, până la 350 mm/s.
- Contracție foarte mică: 0,05% pe XY și pe Z.
- Rezistență chimică: bună la acizi slabi și la uleiuri; slabă la acizi și baze tari.
- Aplicații: piese funcționale care lucrează la cald, suporturi, carcase rigide.
Setări de imprimare
| Material | PLA armat cu 12% fibră de sticlă |
|---|---|
| Diametru filament | 1,75 mm |
| Temperatură duză | 210–230 °C |
| Temperatură pat de imprimare | 25–60 °C |
| Suprafață de imprimare | PC sau PEI texturat (cu adeziv, la nevoie) |
| Ventilator de răcire | pornit |
| Viteză de imprimare | până la 350 mm/s |
| Retragere | 1–3 mm, la 20–40 mm/s |
| Incintă închisă | nu este necesară |
| Cantitate filament | 1 kg |
Vă rugăm să rețineți că aceste setări sunt cele recomandate și pot diferi în funcție de imprimanta dumneavoastră.
Setările sunt pentru o duză de 0,4 mm.
Tratament termic (annealing)
Piesele se tratează termic într-un cuptor cu temperatură uniformă, de preferat cu aer forțat. Într-un cuptor de casă, înveliți piesa în folie de aluminiu, ca să nu se supraîncălzească. Se poate folosi și o baie de apă sau de ulei, cu piesa ridicată de pe fundul vasului; apa dură poate lăsa un praf alb pe suprafață.
| Temperatură | 100 °C (cuptor preîncălzit) |
|---|---|
| Piese sub 4 mm | 30–60 min |
| Piese de 6 mm | 1–2 ore |
| Piese de 8 mm | 2–4 ore |
| Piese de 10 mm | 3–6 ore |
| Modificare dimensională | 0,3–0,6% |
Lăsați piesa să se răcească în cuptor. La piese mari sau groase, țineți-le întâi la 60 °C până se încălzesc uniform, apoi treceți la 100 °C. Dacă e posibil, tratați piesa pe placa de printare, cu placa dedesubt, sau lăsați suporturile pe ea. Tratamentul termic poate crește deformarea.
Proprietăți tehnice
| Densitate | 1,337 g/cm³ (ISO 1183) |
|---|---|
| Indice de curgere | 22,9 g/10 min (210 °C, 2,16 kg) |
| Temperatură de tranziție sticloasă (Tg) | 59,76 °C (DSC) |
| Temperatură de topire (Tm) | 174,87 °C (DSC) |
| Temperatură de înmuiere Vicat (printat / după annealing) | 148,9 / 148,3 °C (ISO 306) |
| HDT 0,45 MPa (printat / după annealing) | 75,5 / 114,7 °C (ISO 75) |
| HDT 1,8 MPa (printat / după annealing) | 59,7 / 84 °C (ISO 75) |
| Contracție (XY / Z) | 0,05 / 0,05% |
| Modul de elasticitate XY / Z (printat) | 3794 / 3018 MPa (ISO 527) |
| Modul de elasticitate XY / Z (după annealing) | 4207 / 3052 MPa (ISO 527) |
| Rezistență la tracțiune XY / Z (printat) | 50,1 / 23,7 MPa (ISO 527) |
| Rezistență la tracțiune XY / Z (după annealing) | 50,2 / 22,5 MPa (ISO 527) |
| Alungire la rupere XY / Z (printat) | 2,77 / 0,85% (ISO 527) |
| Rezistență la încovoiere XY / Z (printat) | 86,4 / 29,2 MPa (ISO 178) |
| Charpy cu crestătură XY / Z (printat) | 5,31 / 4,28 kJ/m² (ISO 179) |
Epruvete printate la 230 °C, pat 50 °C, ventilator pornit, 2 pereți, 3 straturi sus/jos, umplere 100%.
Uscare și depozitare
- Uscarea: Polymaker recomandă uscarea la 60 °C, timp de 6 ore, dacă filamentul a absorbit umiditate.
- Depozitarea: între printări, păstrați rola într-un recipient închis etanș, cu silicagel.
Întrebări frecvente
Ce temperatură suportă piesele?
Fără sarcină, piesele își păstrează forma la cald (Vicat 148,9 °C). Sub sarcină, rezistența la căldură se obține după tratamentul termic: HDT crește de la 75,5 °C la 114,7 °C la 0,45 MPa. Polymaker dă cifre diferite în materialele de prezentare (100 °C în fișa V1.1, 130–150 °C pe pagina produsului), așa că testați pentru aplicația dumneavoastră.
Am nevoie de duză călită?
Da. Fibra de sticlă uzează rapid duzele din alamă. Folosiți o duză din oțel călit sau din rubin.
Se poate spăla în mașina de spălat vase?
Depinde de piesă, conform Polymaker: pereții subțiri se pot deforma.
Este potrivit pentru contact cu alimente?
Nu avem de la Polymaker o declarație de conformitate pentru contact cu alimente pentru acest filament, așa că nu îl recomandăm pentru obiecte care ating alimentele.
Datele tehnice sunt preluate din fișa tehnică Polymaker HT-PLA-GF V1.1, atașată la produs, și de pe pagina HT-PLA-GF din wiki-ul Polymaker. Polymaker precizează că valorile sunt tipice, au rol de referință și comparație și nu se folosesc pentru proiectare sau control de calitate; rezultatele reale depind de condițiile de printare și de piesă.
Cumpărate frecvent împreună
-
Filament Smart Print PLA+ White 1kg54,40 RON
-
Filament Smart Print PETG Black 1kg34,49 RON
-
Conector de filament SUNLU FC01220,00 RON
-
Filament Profesional Lab PLA+ Black 1kg54,40 RON
-
Filament Profesional Lab PLA+ White 1kg54,40 RON
-
Filament Smart Print PLA+ Black 1kg54,40 RON
-
Filament Profesional Lab PLA+ Red 1kg54,40 RON
-
Filament Profesional Lab PLA+ Blue 1kg54,40 RON
-
Filament Profesional Lab PLA+ Green 1kg54,40 RON
-
Filament Smart Print PETG Blue 1kg49,40 RON
-
Filament Profesional Lab PLA+ Gray 1kg54,40 RON
-
Filament Profesional Lab PLA+ Purple 1kg54,40 RON
-
Filament Smart Print PETG Gray 1kg49,40 RON
-
Filament Profesional Lab PLA+ Silver 1kg54,40 RON
-
Filament Smart Print PLA Meta White 1kg49,40 RON
Detalii
Ce spun clientii
Top vânzări din aceeași categorie
-
Filament eSun PLA Basic Black 1kg54,90 RON
-
Filament eSun PLA Basic White 1kg54,90 RON
-
Filament eSun PLA Basic Cold White 1kg54,90 RON
-
REFILL Azurefilm PLA Black 1kg54,87 RON 81,90 RON
-
Filament Smart Print PLA Marble 1kg59,40 RON
-
Filament eSun PLA Basic Silver 1kg54,90 RON
-
Filament eSun PLA Basic Blue 1kg54,90 RON
-
REFILL Azurefilm PLA White 1Kg54,87 RON 81,90 RON
-
Filament Elegoo PLA Black 1kg59,90 RON
-
Filament Profesional Lab PLA Marble 1kg59,40 RON
-
Filament Elegoo PLA White 1kg59,90 RON
-
Filament eSun PLA Basic Orange 1kg54,90 RON
-
Filament Smart Print PLA Water Blue 1kg49,40 RON
-
Filament 3DPower Select PLA Green 1kg54,99 RON
-
Filament eSun PLA Basic Pink 1kg54,90 RON
-
Filament Profesional Lab PLA Cyan 1kg49,40 RON
-
Filament Elegoo PLA Pink 1kg59,90 RON
-
Filament Elegoo PLA Grey 1kg59,90 RON