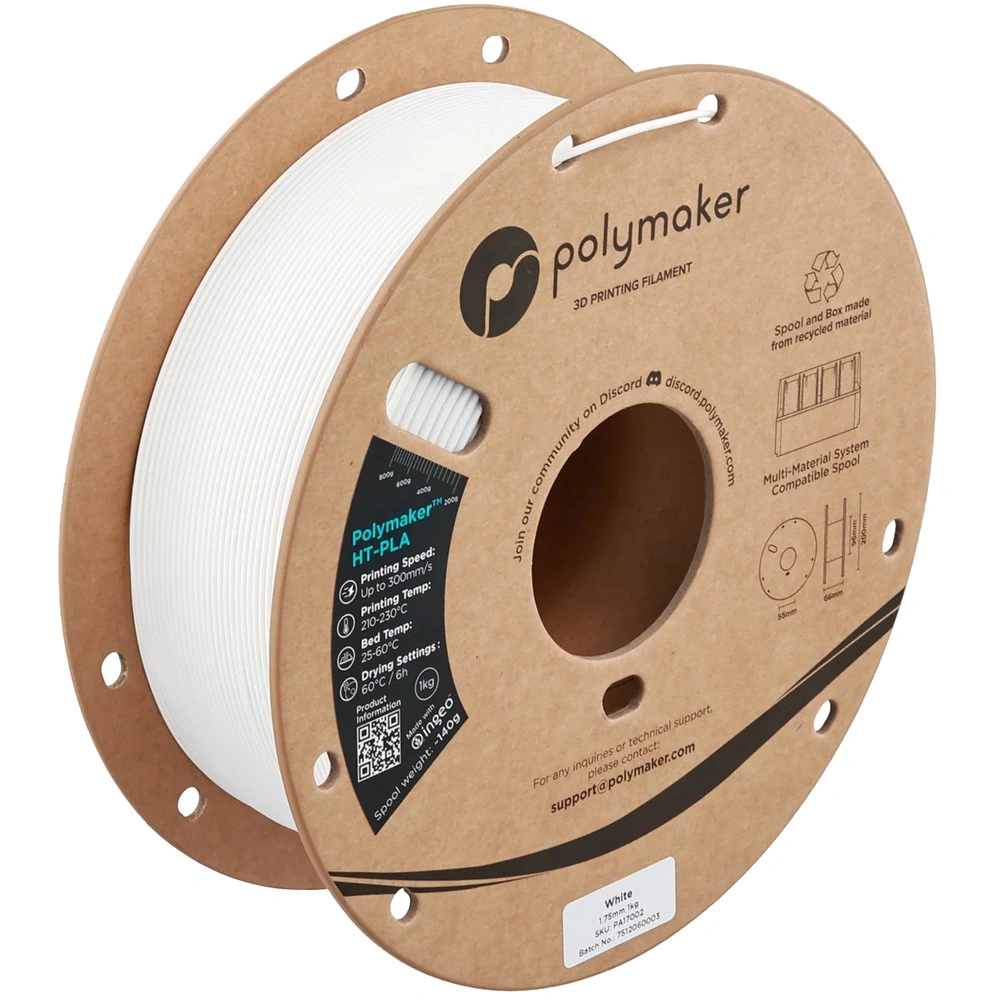
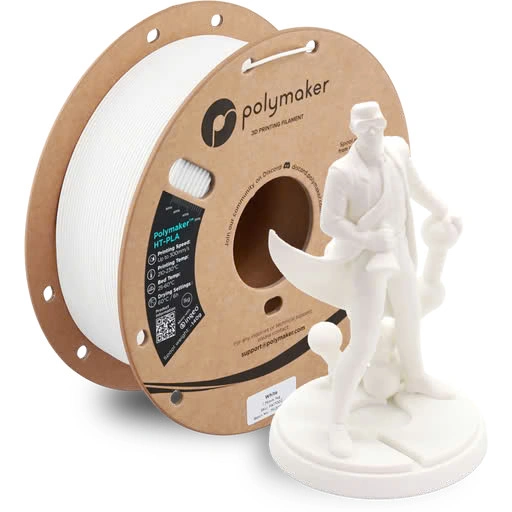
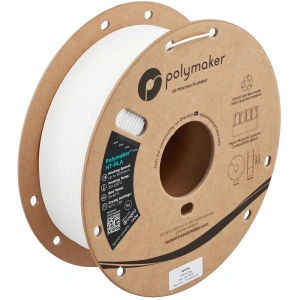
Filament Polymaker HT-PLA White 1kg
Ca și consumator din UE, ai dreptul prin lege la garanția de conformitate de minimum 2 ani pentru produsele cumpărate.
Te-ar putea interesa și
-
 Filament Smart Print PLA+ Black 1kg54,40 RON
-
Filament Smart Print PLA+ White 1kg54,40 RON
-
Filament eSun PLA Basic Black 1kg54,90 RON
-
Filament eSun PLA Basic White 1kg54,90 RON
-
REFILL Azurefilm PLA Black 1kg59,79 RON 81,90 RON valabil pana la 05 nov.
-
Filament eSun PLA Basic Cold White 1kg54,90 RON
-
Filament Smart Print PLA Matte White 1kg49,40 RON
-
REFILL Azurefilm PLA White 1Kg59,79 RON 81,90 RON valabil pana la 05 nov.
-
Filament Profesional Lab PLA Red 1kg49,40 RON
-
Filament Profesional Lab PLA Black 1kg49,40 RON
-
Filament Smart Print PLA Marble 1kg59,40 RON
-
Filament eSun PLA Basic Blue 1kg54,90 RON
-
Filament Profesional Lab PLA Skin 1kg49,40 RON
-
Filament Profesional Lab PLA Yellow 1kg49,40 RON
-
Filament Smart Print PLA+ Sand Gold 1kg54,40 RON
-
Filament Profesional Lab PLA Marble 1kg59,40 RON
Descriere
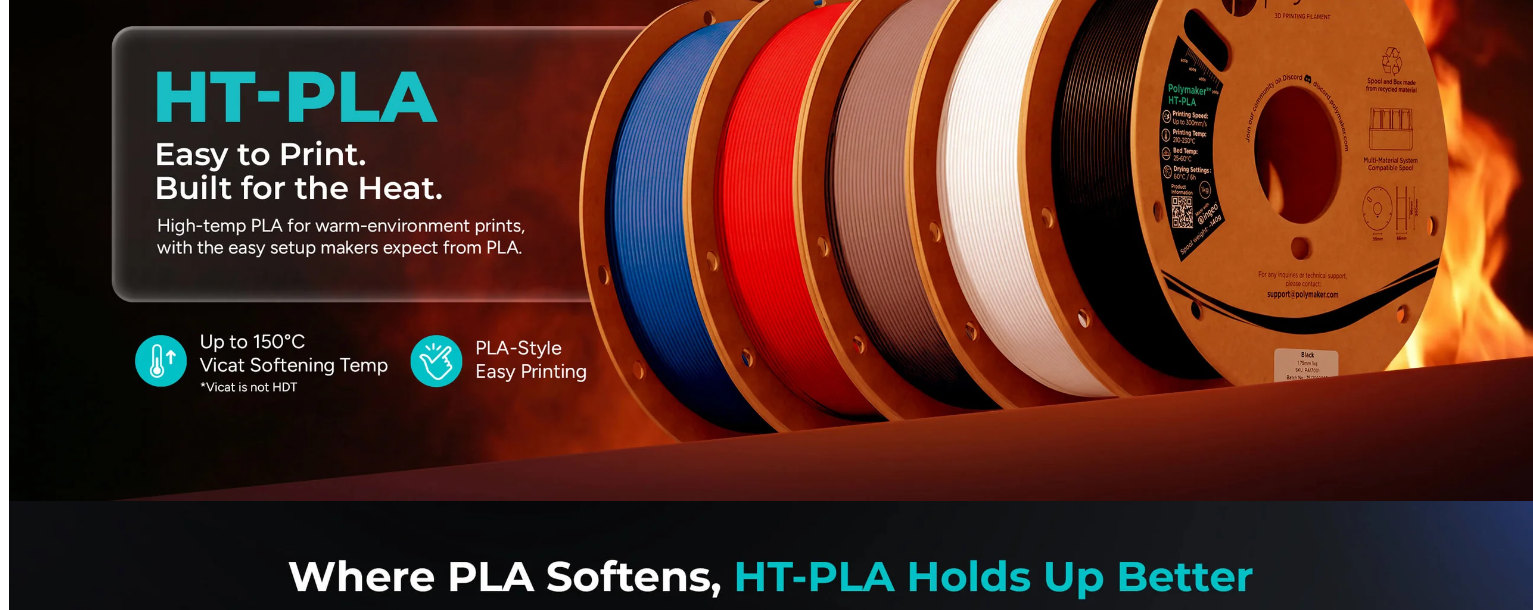
Polymaker HT-PLA este un PLA gândit pentru piese care trebuie să-și păstreze forma la temperaturi ridicate. Nu se lasă și nu se deformează sub propria greutate până la aproape 150 °C, dar se printează la fel de ușor ca un PLA obișnuit: pe majoritatea imprimantelor FDM, cu setări standard de PLA și fără modificări la imprimantă.
Pe scurt
💡 Bun de știut
- Valoarea de aproape 150 °C înseamnă că piesa nu se deformează sub propria greutate. Sub sarcină mecanică, temperatura de deformare la căldură este mai mică (61,4 °C la 0,45 MPa pentru piesele printate și 107,2 °C după tratament termic, conform fișei tehnice).
- Pentru piese care au nevoie de rigiditate și rezistență mai mare există varianta Polymaker HT-PLA-GF, ranforsată cu fibră de sticlă.
Caracteristici
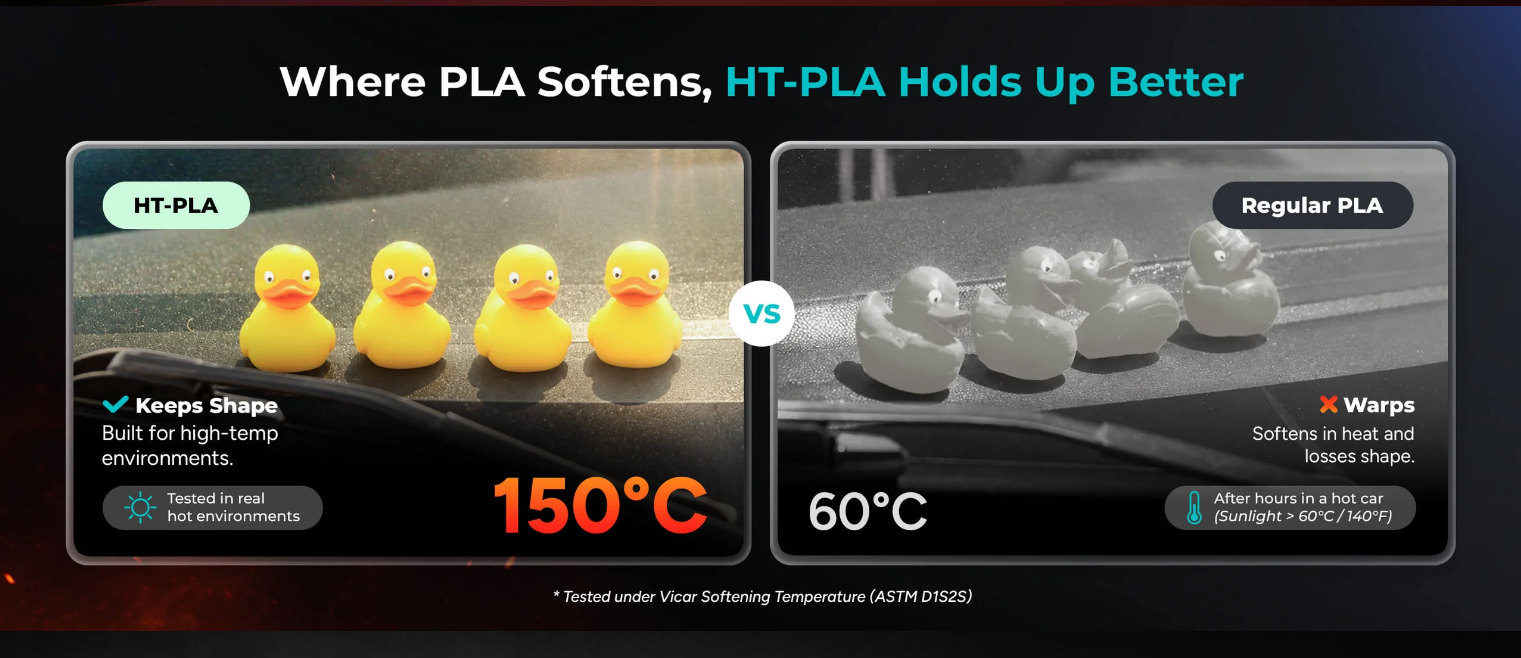
- Stabil la temperaturi ridicate: își păstrează forma până la aproape 150 °C, fără să se lase sau să se deformeze sub propria greutate, de exemplu în mașina parcată la soare, unde un PLA obișnuit se deformează peste 60 °C.
- Se printează ca un PLA: funcționează pe majoritatea imprimantelor FDM cu setări standard de PLA, fără incintă închisă și fără reglaje speciale.
- Imprimare rapidă: suportă viteze de până la 300 mm/s.
- Fără post-procesare obligatorie: piesele pot fi folosite direct de pe placă. Tratamentul termic (annealing) este opțional, pentru o stabilitate termică și mai bună.
- Contracție redusă: 0,88% pe X-Y și doar 0,13% pe Z.
Setări de imprimare
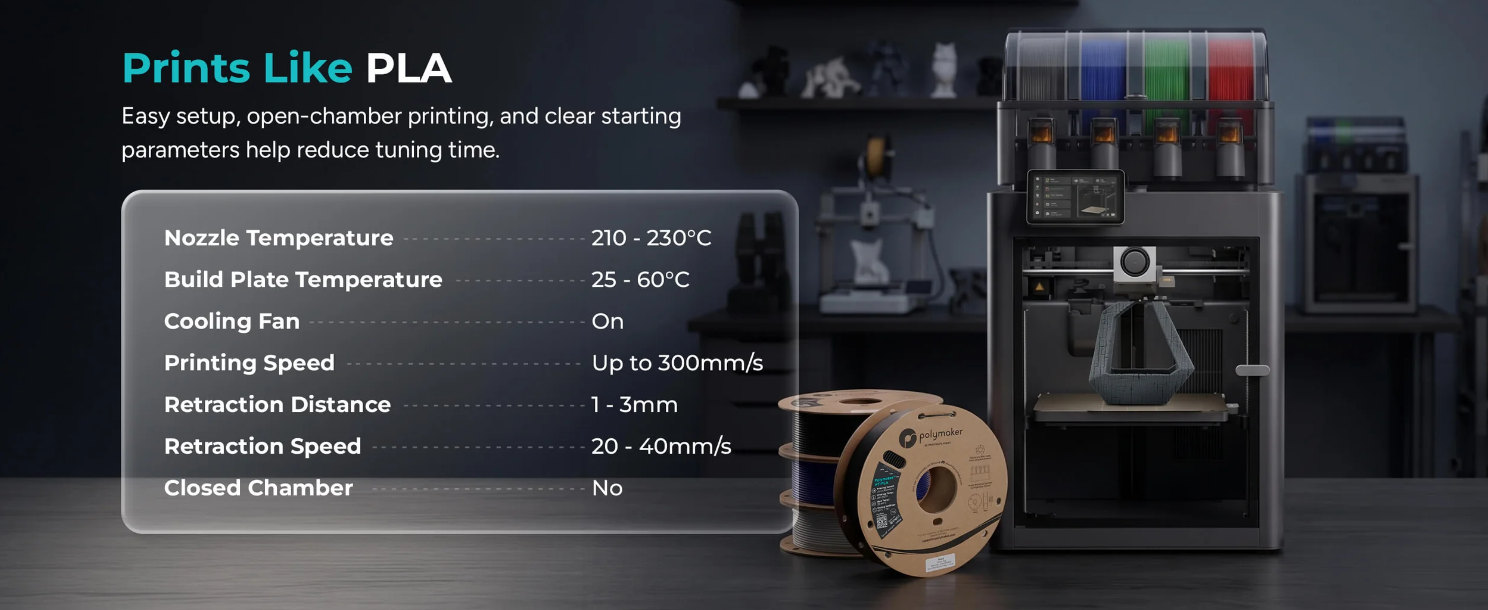
| Diametru filament | 1,75 mm |
|---|---|
| Temperatură extruder | 210–230 °C |
| Temperatură pat de imprimare | 25–60 °C |
| Suprafață de imprimare | PC și PEI texturat (adeziv la nevoie) |
| Răcire | Pornită |
| Viteză de imprimare | până la 300 mm/s |
| Distanță de retragere | 1–3 mm |
| Viteză de retragere | 20–40 mm/s |
| Incintă închisă | Nu este necesară |
| Uscare | 60 °C, 6 h |
| Tratament termic (opțional) | 30 min la 80–100 °C |
Vă rugăm să rețineți că aceste setări sunt cele recomandate și pot diferi în funcție de imprimanta dumneavoastră.
Setările sunt date pentru o duză de 0,4 mm. La alte diametre de duză, condițiile de imprimare pot varia.
Proprietăți mecanice
| Proprietate | X-Y | Z | Valoare | Metodă |
|---|---|---|---|---|
| Densitate | — | — | 1,287 g/cm³ | ISO 1183 |
| Rezistență la tracțiune | 42,86 MPa | 20,83 MPa | — | ISO 527 |
| Alungire la rupere | 2,8% | 0,97% | — | ISO 527 |
| Rezistență la încovoiere | 74,04 MPa | 29,39 MPa | — | ISO 178 |
| Modul de încovoiere | 2893,46 MPa | 2411,22 MPa | — | ISO 178 |
| Modul Young | 2945,75 MPa | 2596,43 MPa | — | ISO 527 |
| Charpy, fără crestătură | 21,49 kJ/m² | — | — | ISO 179 |
| Charpy, cu crestătură | 4,94 kJ/m² | 4,50 kJ/m² | — | ISO 179 |
| Indice de curgere (210 °C, 2,16 kg) | — | — | 22,6 g/10 min | — |
Valori măsurate pe epruvete printate cu umplere 100%, fără tratament termic. X-Y = în planul straturilor, Z = între straturi (aderența dintre straturi).
Proprietăți termice
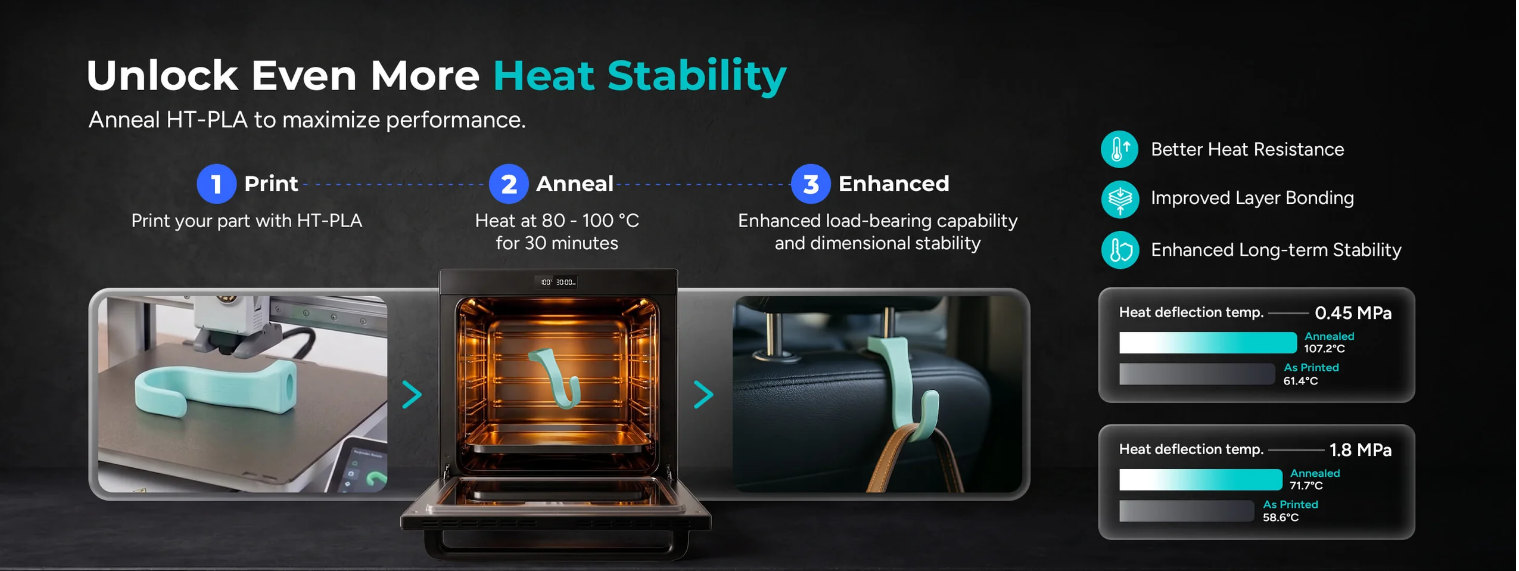
| Proprietate | Piesă printată | După tratament termic |
|---|---|---|
| Temperatură de înmuiere Vicat (ISO 306) | 156,2 °C | 155,2 °C |
| Temperatură de deformare la căldură, 0,45 MPa (ISO 75) | 61,4 °C | 107,2 °C |
| Temperatură de deformare la căldură, 1,8 MPa (ISO 75) | 58,6 °C | 71,7 °C |
| Temperatură de tranziție vitroasă | 59,8 °C | |
| Temperatură de topire | 177,2 °C | |
| Temperatură de cristalizare | 77,2 °C | |
| Temperatură de descompunere | 335,9 °C | |
Tratamentul termic (30 de minute la 80–100 °C) îmbunătățește rezistența la căldură sub sarcină, aderența dintre straturi și stabilitatea dimensională pe termen lung.
Contracție și rezistență chimică
| Proprietate | Valoare |
|---|---|
| Contracție X-Y | 0,88% |
| Contracție Z | 0,13% |
| Contracție pe diagonală | 0,52% |
| Acizi slabi | Rezistență bună |
| Acizi puternici | Rezistență slabă |
| Baze slabe | Rezistență moderată |
| Baze puternice | Rezistență slabă |
| Uleiuri și unsori | Rezistență bună |
Rezistență bună: materialul poate fi ușor atacat după o expunere îndelungată la temperatura camerei. Rezistență moderată: potrivit pentru contact de scurtă durată. Rezistență slabă: materialul devine instabil la contact.
Sfaturi RepRapMania
- Porniți de la mijlocul intervalelor: începeți cu 210–230 °C pe duză și 25–60 °C pe pat, apoi faceți ajustări mici pentru imprimanta și modelul dumneavoastră.
- Feriți piesa de curenți de aer: nu este nevoie de incintă închisă, dar curenții de aer și o temperatură prea mică a patului pot duce la deformare și la desprinderea straturilor.
- Răcirea pornită: păstrați ventilatorul pornit și viteza de imprimare de cel mult 300 mm/s.
- Tratament termic pentru căldură sub sarcină: dacă piesa trebuie să reziste la căldură și să susțină o greutate, tratați-o termic 30 de minute la 80–100 °C. Conform fișei tehnice, temperatura de deformare la 0,45 MPa crește de la 61,4 °C la 107,2 °C.
- Uscați filamentul la 60 °C timp de 6 ore dacă a stat desigilat și apar fire sau o suprafață neuniformă.
HT-PLA sau HT-PLA-GF?
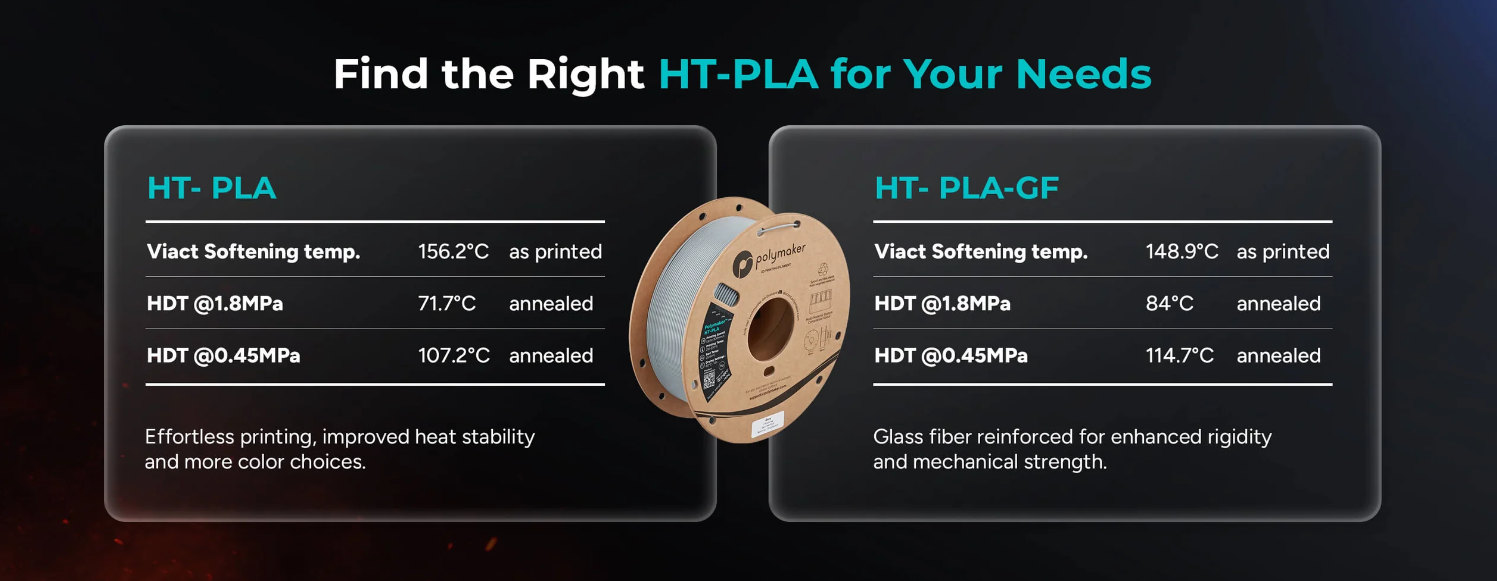
HT-PLA se printează cel mai ușor și este disponibil în mai multe culori. HT-PLA-GF este ranforsat cu fibră de sticlă, pentru rigiditate și rezistență mecanică mai mari, și atinge după tratament termic temperaturi de deformare puțin mai ridicate (84 °C la 1,8 MPa și 114,7 °C la 0,45 MPa).
Întrebări frecvente
Se poate printa cu setări de PLA?
Da. HT-PLA se printează pe majoritatea imprimantelor FDM cu setări standard de PLA, fără incintă închisă și fără duză specială.
Trebuie tratat termic (annealing)?
Nu este obligatoriu: piesele își păstrează forma la temperaturi ridicate direct de pe placă. Tratamentul termic este opțional și ajută când piesa trebuie să reziste la căldură sub sarcină: 30 de minute la 80–100 °C.
Ce înseamnă că rezistă până la 150 °C?
Înseamnă că piesa nu se lasă și nu se deformează sub propria greutate până la aproape 150 °C (temperatura de înmuiere Vicat este de 156,2 °C). Dacă piesa trebuie să susțină o sarcină la cald, contează temperatura de deformare la căldură, care este mai mică (61,4 °C la 0,45 MPa și 107,2 °C după tratament termic).
Este abraziv? Am nevoie de duză călită?
Nu. HT-PLA nu conține fibre de sticlă sau de carbon, așa că se printează cu duza standard din alamă. Varianta ranforsată cu fibră de sticlă este HT-PLA-GF.
Cât se contractă piesele?
Contracția este redusă: 0,88% în planul straturilor (X-Y), 0,13% pe înălțime (Z) și 0,52% pe diagonală.
Datele tehnice sunt preluate din fișa tehnică Polymaker HT-PLA (V1.1) și de pe pagina oficială a produsului.
Cumpărate frecvent împreună
-
Filament Profesional Lab PETG Red 1kg49,40 RON
-
REFILL Azurefilm PETG Hyper Speed Black 1kg59,79 RON 81,90 RON valabil pana la 05 nov.
-
Filament Smart Print PETG Red 1kg49,40 RON
-
Filament Profesional Lab PETG Orange 1kg49,40 RON
-
REFILL Azurefilm PETG Hyper Speed White 1kg59,79 RON 81,90 RON valabil pana la 05 nov.
-
Filament Smart Print PETG Blue 1kg49,40 RON
-
Filament Smart Print PETG Gray 1kg49,40 RON
-
Filament Profesional Lab PETG Green 1kg49,40 RON
-
Filament ELEGOO RAPID PETG Black 1kg74,90 RON
-
Filament Profesional Lab PETG Silver 1kg49,40 RON
-
Filament Smart Print PETG Green 1kg49,40 RON
-
Filament Profesional Lab PETG Gray 1kg49,40 RON
-
Filament Profesional Lab PETG Yellow 1kg49,40 RON
-
Filament Rosa3D ONEFIL PETG Black 1kg54,40 RON
-
Filament Smart Print PETG Yellow 1kg49,40 RON
-
Filament Smart Print PETG Brown 1kg49,40 RON
-
Filament Smart Print PETG Pink 1kg49,40 RON
Detalii
Ce spun clientii
Top vânzări din aceeași categorie
-
Filament Smart Print PLA+ Black 1kg54,40 RON
-
Filament Smart Print PLA+ White 1kg54,40 RON
-
Filament eSun PLA Basic Black 1kg54,90 RON
-
Filament eSun PLA Basic White 1kg54,90 RON
-
Filament eSun PLA Basic Cold White 1kg54,90 RON
-
REFILL Azurefilm PLA Black 1kg59,79 RON 81,90 RON valabil pana la 05 nov.
-
Filament Smart Print PLA Matte White 1kg49,40 RON
-
Filament Profesional Lab PLA Black 1kg49,40 RON
-
Filament Smart Print PLA Marble 1kg59,40 RON
-
REFILL Azurefilm PLA White 1Kg59,79 RON 81,90 RON valabil pana la 05 nov.
-
Filament Smart Print PLA+ Green 1kg54,40 RON
-
Filament Smart Print PLA Matte Black 1kg49,40 RON
-
Filament Smart Print PLA Matte Red 1kg49,40 RON
-
Filament eSun PLA Basic Blue 1kg54,90 RON
-
Filament Elegoo PLA Black 1kg59,90 RON
-
Filament Profesional Lab PLA Marble 1kg59,40 RON
-
Filament Smart Print PLA Warm White 1kg49,40 RON